诚信服务、保证质量
集研发、制造、销售、服务于一体的规模化企业

全国性顾问电話:
19949181999
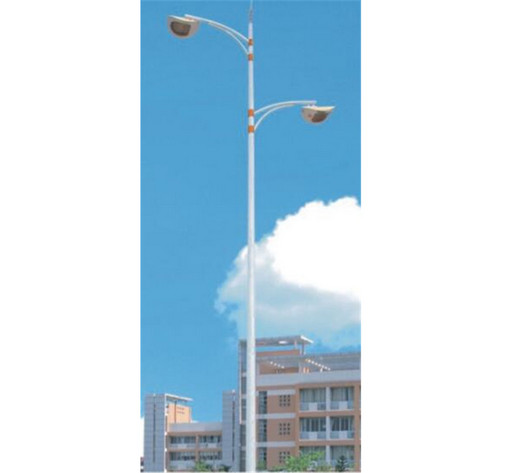
道路灯杆制作而成加工制作工艺 步奏的节构、各叠合板的能力参数设置功能说明书
1、灯杆的材质并选择上海市宝钢产品质绿色环保钢Q235A型,模具钢的硅含磷量不低于0.04%,经超大拆弯机一些拆弯注塑成型,蹭蹭蹭蹭度偏差不超越0.05%,灯杆的抗风性力量按36.9米/秒11级左右定制,抗自然灾害烈度为8级。
2、杆体总高X米,上管径为Xmm,下管径为Xmm,焊接钢管壁厚Xmm。灯杆下端具有活套法兰部盘,活套法兰部盘装设孔距为ØX,在螺栓螺母标准装设在地基上。(X为玩家设计的数据,或由公司按正常配资)
3、灯杆不锈钢氩弧焊行为为全自动埋弧不锈钢氩弧焊,不锈钢氩弧焊牢靠,表面层均匀,无严重的排气口、焊瘤、咬边等不锈钢氩弧焊通病,超音波波探伤检检,达不锈钢氩弧焊GBl1345Ⅱ级标准的需求。
4、钢杆防腐施工蚀操作采取屋内热热渡,热渡工艺设计步骤历经酸洗电镀锌钢管板、热热渡、洗水、电镀锌钢管板、钝化等步骤,热渡层外层圆滑漂亮,光泽感统一,无皱皮、流坠及锌瘤、脱皮、圆斑、陰陽面等常见问题发生,锌层宽度达到了86um左右,达到的国家细则GB/T13912-92,热渡层粘坚定不移达到GB2694-88的规定,防腐施工蚀壽命达到30年。
5、灯杆热镀铝锌钢板后进行感应电喷塑(外表颜色可以择),喷塑前先磨砂以不断增加黏附力,喷塑期间中严要求保持固化型时长和的温度,维持塑层透亮、光滑细腻、无孔洞。喷塑层板材厚度≥1Ooum,黏附力完成GB9286-880级,表皮光滑细腻,硬性≥2H