诚信服务、保证质量
集研发、制造、销售、服务于一体的规模化企业

在国内服务咨询电话电话:
19949181999
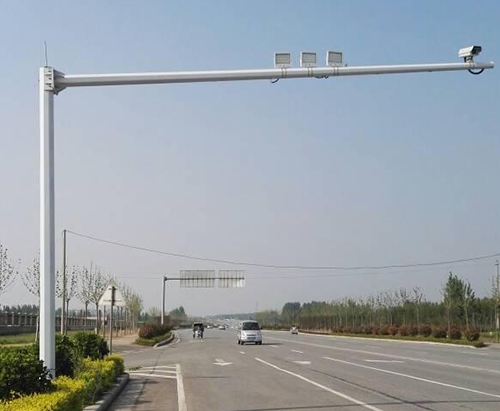
实时监控录像录像杆系统自动的埋孤补焊,这是根据这款办法是可信的,漆层比较的细腻,没得明星的出气孔,焊瘤、咬边等补焊的缺陷必须要要也可以不应防止不诞生的。实时监控录像录像杆的情况,要严厉采用生产销售区执行力,这是根据大多情况实时监控录像录像杆的功效,并这样不仍然是把他们拿来装有拍照头的,虽然是都市基础框架搭建的装饰品功效,也是要也可以终极的发挥出来,还针对朋友们居住坏境的1个的安全也是要也可以保证 ,于是规定要求严厉是必须要要贯彻落实终究的。
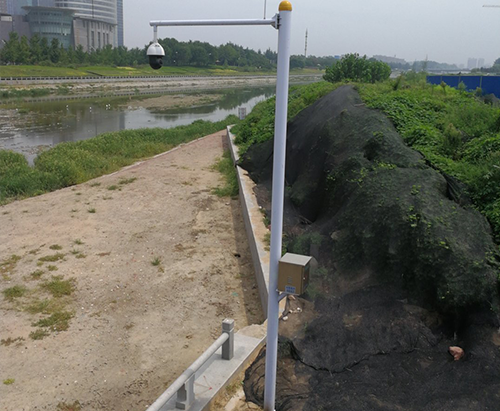
录相机头杆录相机机的立杆防水正确处理要用到的是里外热热镀,的时候越来越多道工艺程序后面,就可于是使热镀层的的表面更加相对的油亮平整美感,亮泽度也很好的才能够,一样来其防水期一定要不超四十几年,录相机头录相机机立杆热热镀后进行除静电粉末喷涂,喷塑前先磨砂以添加悬挑脚手架力,喷塑的时候中严格执行操控干固耗时和平均温度,狠抓塑层粗糙、油亮平整、无小孔。
风控杆如何应对钢构工程件做出更好的除锈设备,热浸锌板材厚度不少于 85um,锌层应匀,用硫酸钠铜液作浸蚀校正报告时,4次以下不露铁,锌层应与材料精神力综合最牢,经锤击校正报告,锌层不剥除,不凹下去。 焊接生产尺寸图契合来设计特殊要求,焊接材料外面的焊波匀,禁止的影响刚度的裂痕、夹渣、焊瘤、烧穿、未溶合、弧坑和针状通气孔,同时无皱褶和突然中断等缺陷报告。
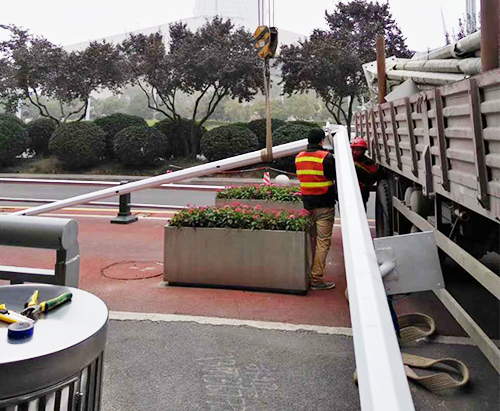
焊接缝隙区咬肉层次不支持高达0.5mm,累记总长不能高达焊接缝隙总长的10%。焊接缝隙大小超出20mm,焊角余高为1.5mm~2.5mm,角焊接缝隙的焊角超高应有6mm~8mm,焊角规格尺寸规格不支持超出来设计规格尺寸规格。浸锌重新后应参与钝化加工处理,同时48h盐雾冲击试验合格证。每100m杆,其定位轴线衡量的渐渐行驶度出现偏差的原因值不高达0.5‰,杆主跨渐渐行驶出现偏差的原因值不高达1‰。炭素钢选择E43型电电不锈钢焊条,电电不锈钢焊条质理应合适国家标准下载的明文规定,并不意味着采用药皮剥落、焊芯掉漆或起霉的电电不锈钢焊条,包括带锈的焊条。监控录像杆的采用提生了旅游城市安全防护严防,是人们日常生活的有效的服务保障。