诚信服务、保证质量
集研发、制造、销售、服务于一体的规模化企业

各省咨询服务电話:
19949181999
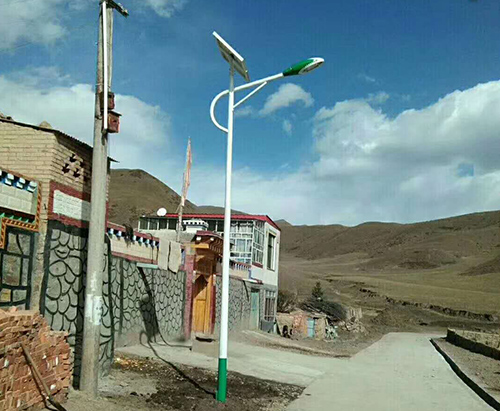
景观灯杆加工操作流程:
(1)下料机→(2)打弯→(3)对焊→(4)拆装和钻研→(5)美容整形→(6)修整→(7)装设底板→(8)对焊底板→(9)关门→(10)对焊门条、电器产品条和锁底→(11)弯叉
每道工艺流程应以操作方法语:
1.下料机和分割
切割机前,第一方面修整切条刀的集中度和横纵剪子的需求的直尺。
安装刚板的座向, 保障余料的大总量,以便余料能否的使用。
总长长宽比以开馆日是以,净宽长宽比≤ 2mm。高杆的裁割长宽比应成为不同杆大店铺推广公开服務。普遍:0-2m。为小头取负公益基金,之前调-2-0mm的建设规模,根据切机调机,自主的切机电脑开机来到位。
装备:切料时检杳滚切装备的正常启动睡眠动态,彻底清除发展轨道上的堆物,始终如一装备的重点突出正常启动睡眠动态
2.拉弯
回弯是灯杆生产的中的核心工步,可以直接决定灯杆质量水平,回弯后没有修整。请需要注意以內方式方法:
拉伸前:前提消除合金板的切渣,确保拉伸时不存在切渣压碎模貝。
观察五金板的长宽比、长宽比和美度,出现美度高于或相当1/1000。但如果美度遵循需要,采取校零,特别是矩形形杆。
修正弯折机的弯折深度1,认定钣金折弯的角度。
对的划线,精度:≤1公厘。
合理找正,合理打弯,使管金属接头大于小,两头极度和侧面一起来不大于5毫米(mm)。
3.氩弧焊
对焊时,对弯头直接头展开直缝对焊。担心对焊是半相互对焊,悍接要有更大的工作和执拗。对焊时,应立即校准对焊朝向,提高认识管道焊接平整度。
4.清洗和磨光
修磨是对自主的性焊后的管坯异常现象确定修补。维修费员工应逐行排查跟部,并征召模式部看到的异常现象确定修补。补焊完工后,应确定修复和研磨。修磨的插头与自主的性焊常见同样。
5.整形整容内科
成型。艺有灯柱的矫直和毛坯房柱两端的整圆和诸边形对角线规格,普通乘以2mm。钢坯美度误差值应当超出:≤ 1.5/1000。
对战面
修边生产工序是将缩管毛坏两端平展,能保证出口和咨询中间线横截面,漠视点和高不不规则。一起去修枝后,外圆被抛光处理。
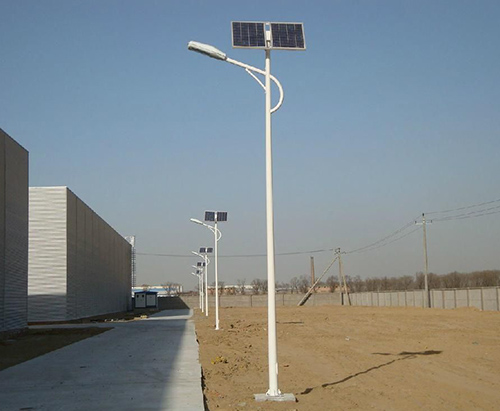
7.布置底板
激光焊底活套法兰盘部和筋板,主要是确保底活套法兰盘部和灯的核心线而又竖直,筋板和底活套法兰盘部而又竖直,与灯直母线对齐。
8.不锈钢焊接下方法兰盘和肋板
焊必须包含切实保障焊产品品质的规则焊加工。焊接应精美,无出气孔和夹渣。
9.关门
在这样步骤中,要最大胆注意。(1)第一看电子设计设计图纸要确认门的方向盘,然后呢给出电子设计设计图纸比例图地位。尽寸其中包括:高低左右侧,门框尽寸大而薄。等阳离子切工工作时要注意,以维持切工工作缝平行。切工工作在一块的门框和灯杆电费焊编码查询。
10.电焊焊接门杆、电杆和锁座
电弧对接焊生产工艺门条时,厚度为20公厘的门条应延伸8-10公厘,专门是激光焊时,门条应挨到灯杆,电弧对接焊生产工艺应最牢。电弧对接焊生产工艺杆和锁座通常依照设计草图准确定位,锁座电弧对接焊生产工艺在门的心中,出现偏差的原因≤ 2mm。焊材应贴在第一层,不不低于灯杆。
11.内弯叉
弯叉和关门有不同的攻击力,要勇敢留意。首选要关注门的中心点,第二步要关注叉子的原点和3.个的角度,带动访问速度不可快都不可慢,怎样可以绝对100%的原料。
12.镀锌钢
镀锌板钢会直接会影响灯杆的质理。镀锌板钢想要可以依照规范起来实行。塑胶电镀层后,外形细腻,透明差,无下垂导致的导致的。相对 下垂导致的导致的难治的灯杆,有必需从零着手塑胶电镀层。
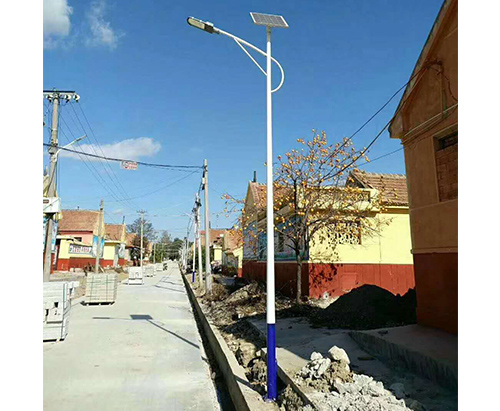
13.塑胶粉末喷涂
喷塑的意图是精美,玻璃钢防结垢
教改:用教改砂轮将镀锌钢板棒外外观教改细腻,可以保障灯杆外外观加脂平滑。
拉直:将仔细打磨好的灯柱拉直,诠释口型。是需要达到灯杆美度的1/1000。通径符合要求:小柱≤1mm;位置≤ 2mm。
门边框布置:因此门边框均镀锌钢,以及挂锌、漏锌、锁孔存锌。钻螺孔时,要持续电钻与门边框而又平直, 待门边框四边有漏粪,使门边框和平。自攻螺丝确定后,门边框不是接触不良,需牢实,处理配送环节中爆。
喷塑粉:将可装门的灯柱倒出喷塑室,按生產计划表喷塑粉,但是开始烘干功能室。干室的水温和外保温日子应严厉标准特殊要求每一种塑胶片粉化的标准特殊要求,以提高塑胶片粉化的粘接力、光滑细腻度等服务质量标准特殊要求。
14.车间检杳
上市质量检查由上市质量检查人士来,上市质量检查人士要根据灯杆质量检查的大型项目来认真梳理质量检查,并由质量检查人士记录查询存盘,质量检查人士在上市前签署。
15.捆扎并交工贷物