
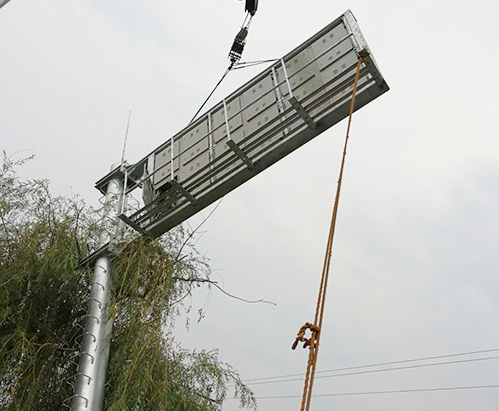
F型信息led屏幕——8+4米(热镀板)焦作
一、 立柱生产加工加工过程方法:
1)切料→(2)氩弧焊→(3)修理磨平→(4)美容整形→(5)装底板→(6)焊底板→(7)镀锌钢管→(8)总检→(9)收货
二、各工艺技术要法文:
1.开料拷贝
1.1抗拉前率先调准好裁条机的斜度与所需要的纵剪切刀尺想符。
1.2选好钢板材料安放选址,衡量余料的*大大小,使余料能巧用。
1.3段长度尽寸由开平日维持,宽底尽寸必须≤±2mm高杆切料尽寸公差每节杆关键所在取正公差;正常:0-2m。小头取负公差,-2-0mm尽寸调准好已经,由裁调机、重新裁切机顺利完成。
1.4设施上:下料应定期检查滚剪设施的使用情况发生,移除在轨道上的杂质,始终保持设施的顺畅使用程序。
2.激光焊接
焊时一根绳子弯后的管缝开展直缝焊。因焊是半自主焊,首要是电弧焊接生产工艺该有较多的承担性,焊中应时时更改焊的角度,担保管道焊接切线度。
3.补修仔细打磨
补救打磨处理是对自己熔接后的管坯弊病展开补救。补救相关人员必须逐根体检,发现有弊病的部位展开补,补焊提交后,再展开修磨,修磨的接处与自己焊接通常相似。
4.五官整形
医疗整形繁琐流程也包括立柱的调直及坯杆两只的整圆及多边合作形对角线规格,基本上公差:<±2mm。坯杆条直线度误差值不大于:≤±1.5/1000。
5.装底板
焊接底卡箍和筋板,要素是提高底卡箍与灯直咨询虚线竖直,筋板与底卡箍竖直,还与灯直母线平线。
6.焊底活套法兰及筋板
焊的条件定义国家的条件的焊工序,做到焊质焊缝要颜值,未排气口、夹渣。9.锁门
本制作工艺在运转时中,必需大胆心细(1)第一要查清方案设定门的方向盘,接下来遵循方案规格精确定位。规格有:内外、时间,及门框规格粗细,等阴离子水刀切割时要心细,确定割缝一直以来线.
7.热镀锌
热浸锌管产品品质随便后果立柱的产品品质,热浸锌管需要按地方规范完成热浸锌管,镀后面上光滑细腻、没有颜瑕疵,没办法有流挂,流挂特别严重的灯杆需求生从新返镀。
8.出厂之定期检查
由厂部检测员实行量产检测,量产检测员务必假设按照立柱检测的工程对其参与检测,检测员务必实行记录卡直接归档,检测员签名之后才可下单。
9.绷带包扎,交货