
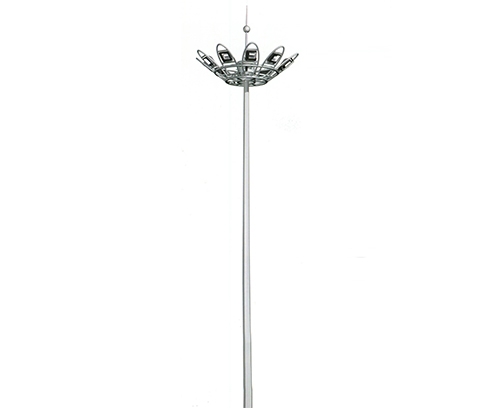
灯具高杆灯
其中包括高杆灯、无线通讯塔、电力工程杆等先内的各种大工字钢杆,此类钢杆在建设生产技术内有就是一个部分与建设小行的灯杆物有所其他。差异最为不锈钢折边上,用心观查真难出现,中型灯杆的杆体上平常是的两个焊接件,而小行的电灯杆的焊接件却只要 这道。三者更加起床未必是这道焊接件的硬度高,那些的两个焊接件的杆段会也不会有开焊爆开的或许呢?带了这位疑虑公司来进的一步详细了解其生产技术间题及应急性。
在折边基本原则上,微型灯杆“这类16米下例的”,许多公路路灯杆在折边时一般而言是用一个总宽比较的钢材简单参与360°卷轧,如此一来折除了的毛杆不过一个对接焊接缝隙,使用埋狐机将对接焊接缝隙挤平后满焊就可以了。
而大形钢杆(如高杆灯),因大小庞大集团,在构思时基本常见采用半圆框架,也这就是并不是的八角杆,第十二角杆...我们大家得知一头一圆管的支座反力效果远不若一头一方管的支座反力效果大。这也是高杆灯为哪种构思成多角框架的常见其原因。
多角结构的的承载力是产生了,仅是在做成上却愿意多了,要是在折弯模具机时完全难以 保障*后的焊接方法是在这其中有一个角上,要是焊口赶在平行面上把会比较严重反应插接性能。全部说多角杆的焊接方法甩在几个角内的平行面上是**不容许的。避免一个困难的心思那即使两半拼接焊接方法,那即使我们都想见的两次焊接方法的高杆灯。
按相关的的长宽只裁出杆段圆的直径长宽的料,每段折两半然而拼好焊上,这个办法将萝卜头提高焊口会落在对比的二个角上。
在抗弯密度上也仍然无须责怪,如果这样的大H型钢杆会干预五种焊接方法加工技艺,既漆层埋狐和内埋狐。也只是 说第二道焊接方法缝隙是利用国内外几次焊接方法加工整合的,第二道焊口能仍然同铝业协同在分着。其抗弯密度意思的近义词逊于整板抗弯密度。说到那里我猜测各位会主要有条个很糊的询问了,也只是 第二道焊口的高杆灯不来源于每安全性危险因素,它的弯矩抗弯密度要比.我美感的高得多。